TEKNİK HADDE / Kablo üretimi
Kablo Üretiminde Ayna ve Nipel Neden Birlikte Çalışır?
Kablo üretiminde ayna ve nipel birlikte çalışır çünkü kaplamanın dış geometrisi ile içinden geçen iletkenin veya kablo çekirdeğinin konumu birbirini tamamlar. Ayna, polimerin dış formunu şekillendirir; nipel, kaplanacak yapıyı kılavuzlayarak merkezlenmesini destekler. Hedef, istenen dış ölçüyle birlikte çevre boyunca uygun et kalınlığı dağılımıdır. Bu nedenle doğru takım seçimi, bitmiş kablo çapının yanında katman yapısını, ekstrüzyon yöntemini ve kafa uyumunu da kapsar.

Ayna ve nipelin görevleri birbirini nasıl tamamlar?
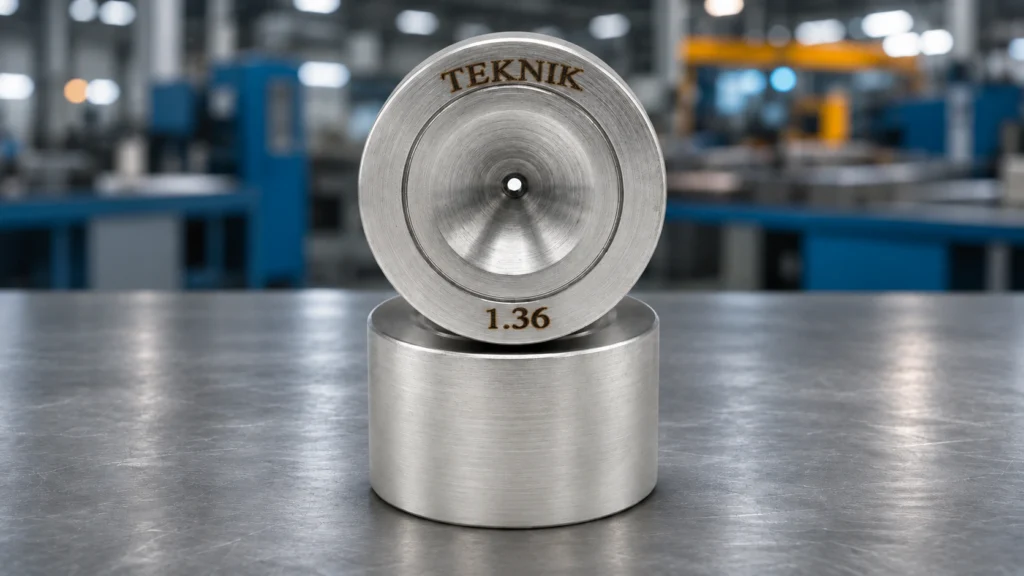
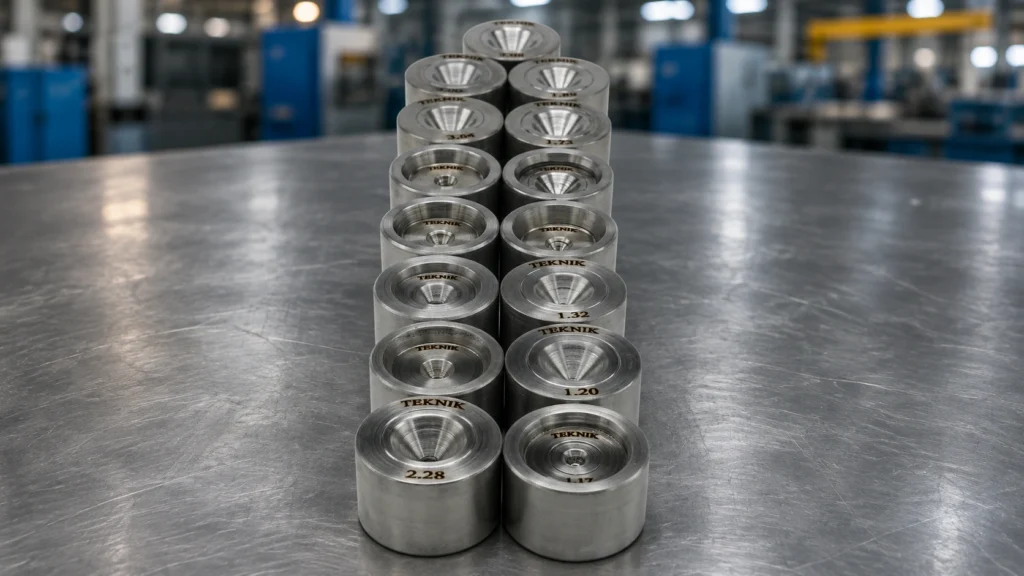
Ekstrüzyon, işlenebilir hâle getirilen polimerin bir kalıp düzeninden geçirilerek yalıtım veya kaplama oluşturmasıdır. Kablo uygulamalarında iletken ya da kaplanacak çekirdek, ekstrüzyon kafasının içinden ilerlerken polimerle buluşur. Bu kafada kullanılan ayna, teknik terminolojide die; nipel ise guide tip, yani kılavuz uç olarak anılır.
Aynanın açıklığı ve iç geometrisi, polimerin çıkıştaki biçimine katkı verir. Nipel, iletkenin veya çekirdeğin bu şekillendirme bölgesine uygun biçimde yönlendirilmesini destekler. İki parçanın eksen uyumu, iletken çevresindeki yalıtım geometrisi açısından önemlidir. Buradaki “birlikte çalışma”, parçaların ölçü ve görev bakımından aynı uygulamaya uygun olmasıdır.
| Özellik | Ayna | Nipel |
|---|---|---|
| Temel görev | Polimerin dış geometrisini şekillendirmek. | İletkeni veya kaplanacak çekirdeği kılavuzlamak. |
| İncelenen ayrıntılar | Çıkış açıklığı, akış yüzeyleri ve geometri. | Kılavuz açıklığı, uç bölgesi ve eksen uyumu. |
| Birlikte değerlendirilen hedef | Uygun dış ölçü, merkezleme ve çevresel et kalınlığı dağılımı. | |
Ayna ve nipel grubu seçilirken bu tamamlayıcı görevler, üretilecek kablonun yapısı ve kullanılan kafa üzerinden değerlendirilmelidir.
Dış çap ile çevresel et kalınlığı neden ayrı kontrol edilir?
Dış çap, kablonun dış sınırına ilişkin ölçüdür. Et kalınlığı, yalıtım veya kılıf katmanının ilgili bölgedeki kalınlığını ifade eder. Merkezleme ise içteki iletkenin veya çekirdeğin dış kesit içindeki konumuyla ilgilidir. Bu üç bilgi, aynı ürünün farklı geometrik özelliklerini gösterir.
Dairesel bir yalıtım kesiti düşünün. Dış sınır değişmeden iletken bir yana kayarsa yalıtım o tarafta incelir, karşı tarafta kalınlaşır. Dış çap hâlâ hedef değere yakın olabilir. Dolayısıyla dış çap ölçümü, tek başına uygun merkezlemenin veya yeterli minimum et kalınlığının kanıtı değildir.
Kontrol planında dış çap, kesit geometrisi, çevresel kalınlık dağılımı ve varsa en düşük et kalınlığı şartı birlikte ele alınmalıdır. Kullanılan ölçüm yönteminin hangi bilgiyi verdiği de açık olmalıdır. Bir çap ölçer ile iletken konumunu değerlendiren bir sistem, farklı soruları yanıtlar.
Üretim açısından anlamı: İnce kalan bölgeyi yalnızca toplam kaplama miktarını artırarak telafi etmek, diğer bölgelerde fazla malzeme kullanımına yol açabilir. Dağılımın nedenini değerlendirmek, hem ürün uygunluğu hem de malzeme planlaması için daha açıklayıcıdır.
Çevresel dağılımın yanında ürün boyunca değişim de dikkate alınabilir. Tek bir kesit, alındığı noktayı temsil eder. Üretim sürecindeki sürekliliği değerlendirmek için numune planı ve varsa hat içi kayıtlar birlikte okunur; karşılaştırma aynı ürün tanımı üzerinden yapılır.
Katman yapısı, ekstrüzyon kafası ve proses birlikte düşünülmeli
Bir iletkenin üzerine yalıtım uygulanmasıyla bir araya getirilmiş kablo bileşenlerinin dış kılıfla kaplanması farklı ürün hedefleridir. Kafadan geçen yapının ölçüsü, dış yüzeyi ve biçimi değişebilir. Bu nedenle “kablo çapı” bilgisi paylaşılırken ölçünün çıplak iletkene, yalıtılmış damara veya kılıflanacak çekirdeğe ait olduğu belirtilmelidir.
Çok katmanlı bir üründe her katmanın malzemesi, kalınlık hedefi ve görevi ayrıca tanımlanır. Katmanların tek kafada veya farklı üretim adımlarında uygulanması da takım ihtiyacını etkiler. Toplam dış çap aynı olsa bile katmanların paylaşımı ve kullanılan polimerler farklı olabilir. Bu ayrıntılar, kafa ve takım geometrisinin değerlendirilmesine doğrudan yön verir.
Hat hızı, eriyik çıkışı ve soğuma koşulları da nihai geometrinin oluşumuna katılır. Teknik görüşmede mevcut üretim koşullarını paylaşmak, yalnızca parça ölçülerine bakılarak yapılabilecek eksik değerlendirmeleri azaltır. Kablo üretimindeki hadde ve kalıp ihtiyaçları, iletken hazırlamadan son kaplamaya uzanan bu işlem sırası içinde planlanmalıdır.
Basınçlı ve tüplü ekstrüzyonda takım seçimi nasıl farklılaşır?
Basınçlı ekstrüzyonda polimer, iletkenle kalıp içinde temas eder. Tüplü ekstrüzyonda polimer önce tüp biçiminde çıkar; kaplanacak yapının üzerine kapanması kalıp çıkışının sonrasında gerçekleşir. Bu ayrım, nipelin uç geometrisinin ve aynayla çalışma ilişkisinin proses türüne göre değerlendirilmesini gerektirir.
Dolayısıyla aynı bitmiş ürün çapı için hazırlanmış iki takımın, farklı yöntemlerde doğrudan birbirinin yerine kullanılabileceği varsayılmamalıdır. Kafa tasarımı, kılavuzlama gereksinimi, polimer ve kaplanacak yapının özellikleri birlikte incelenir. Nipel konumu veya açıklığı için bütün hatlarda geçerli tek bir ölçü tanımlamak doğru bir seçim yaklaşımı olmaz.
Sipariş görüşmesinde prosesin adı, kullanılan kafa ve mevcut takım çizimleri başlangıçta paylaşılmalıdır. Uygun çözüm, makine ve takımın teknik gereklilikleri üzerinden belirlenir. Böylece değerlendirme, parçanın sadece dışarıdan benzer görünmesine dayanmaz; çalışma biçimini de kapsar.
İletken hazırlığı ile ekstrüzyon arasındaki bağlantı
Metal telin çapını küçültmek için kullanılan tel çekme haddeleri, çekme işlemi sırasında metalin şekillendirilmesini sağlar. Ayna ve nipel ise sonraki yalıtım veya kaplama aşamasındaki polimer işleme düzeninin parçalarıdır. Bu iki işlem farklı görevler üstlenir; aralarındaki bağlantı, ekstrüzyon hattına giren iletkenin özelliklerinden kaynaklanır.
İletkenin tek veya çok telli olması, giriş ölçüsündeki değişimler, dış biçimi ve hatta ilerleyişi, kılavuzlama değerlendirmesinde önemlidir. Çok telli yapıda yalnızca metalin toplam kesit alanını belirtmek yeterli olmayabilir; takımın içinden geçecek yapının gerçek dış ölçüsü de bilinmelidir.
Önceki üretim adımlarına ait bilgiler, yeni bir takım talebinin daha doğru tanımlanmasını sağlar. Örneğin giriş ölçüsü değişken olan bir iletken için ihtiyaçlar, aynı nominal ölçüde daha kararlı ilerleyen bir ürünle birebir aynı olmayabilir. Teknik değerlendirme, iletken girdisini ve kafa içindeki takım ilişkisini birlikte ele almalıdır.
Sipariş öncesinde hangi çizimler ve ölçüler hazırlanmalı?
Açık bir teknik talep, hangi parçanın hangi ürün için istendiğini anlaşılır kılar. Uygulamaya özel kalıp üretimi değerlendirilirken, onaylı çizimlerle mevcut takım ve ürün numunelerinin birlikte paylaşılması yararlıdır. Numune, uygulamayı anlatır; çizim ise hedeflenen ölçüleri ve kabul koşullarını tanımlar.
- Ürün yapısı: Yalıtılacak iletken veya kılıflanacak çekirdek, katman sayısı ve katmanların görevleri.
- Giriş bilgileri: Malzeme, tek veya çok telli yapı, dış ölçü ve bilinen değişim aralığı.
- Çıkış hedefi: Bitmiş dış çap, katman kalınlıkları ve geçerli ürün kabul ölçütleri.
- Proses bilgisi: Basınçlı veya tüplü yöntem, polimer tanımı ve mevcut çalışma koşulları.
- Kafa bilgisi: Üretici, model veya tanımlayıcı kod; ilgili bağlantı ve oturma ölçülerini gösteren çizimler.
- Takım geometrisi: Ayna ve nipelin genel ölçüleri, çalışma açıklıkları, uç biçimleri ve parça kodları.
- Karşılaştırma verileri: Mevcut numune kesitleri, ölçüm kayıtları ve iyileştirilmek istenen durum.
- Üretim planı: Kullanım sıklığı, ürün geçişleri ve yedek takım ihtiyacı.
Aşınmış bir parçadan alınan ölçüyle tasarım ölçüsü farklı olabilir. Bu nedenle çizimin revizyonu ve ölçünün hangi parçadan alındığı belirtilmelidir. Eksik bilgiler varsa mevcut çiziminizi paylaşarak Teknik Hadde uzmanlarına danışın; gerekli ayrıntılar sipariş kesinleşmeden önce netleştirilebilir.
Tekrar siparişlerde daha önce alınmış bir parçanın adı yerine çizim numarası ve revizyonunu kullanmak yararlıdır. Aynı ürün ailesi içinde farklı kafa bağlantıları bulunabileceği için, talebin doğru makine ve takım koduyla eşleştirilmesi değerlendirmeyi hızlandırır.
Örnek değerlendirme: Aynı dış çap, farklı kesit dağılımı
Bu senaryo, değerlendirme yaklaşımını açıklamak için hazırlanmış kurgusal bir örnektir.
Aynı ürün için alınan iki numunenin dış çapının hedefe uygun olduğunu düşünelim. İlk numunede yalıtım iletken çevresinde dengeli dağılmışken, ikinci numunede bir bölgede incelme görülüyor. İlk kontrol, numunelerin aynı ürün tanımına ve karşılaştırılabilir ölçüm koşullarına ait olduğunu doğrulamaktır.
Ardından kesit görüntüleri, iletkenin giriş ölçüleri ve üretim kayıtları birlikte incelenir. Takımın hangi çizime ait olduğu, kılavuz ve akış yüzeylerinin durumu, kafa uyumu ve ilgili proses koşulları değerlendirmeye eklenir. Bir numuneden elde edilen gözlem, diğer kayıtlarla ilişkilendirildiğinde daha anlamlı hâle gelir.
İnceleme formunda gözlenen durum ile olası nedenin ayrı yazılması yararlıdır. “Bir bölgede daha ince yalıtım” bir gözlemdir; bunun hangi parçayla veya proses koşuluyla ilişkili olduğu ayrıca araştırılır. Böylece değişiklik kararı, doğrulanmış bulgulara dayanır ve sonraki numuneyle karşılaştırılabilir.
Kabul numunesi ve izlenebilirlik nasıl düzenlenmeli?
Kabul numunesi, üzerinde anlaşılmış ürün gereksinimleriyle karşılaştırılacak somut bir referanstır. Değerlendirmede takımın teknik resme uygunluğu ile o takımla üretilen kablonun ürün şartlarına uygunluğu ayrı kontrol başlıkları olarak tanımlanabilir. Böylece hem parçanın geometrisi hem de üretim sonucunun beklenen özellikleri kayıt altına alınır.
Numuneye ait dış çap, katman kalınlığı ve kesit değerlendirmeleri; ölçüm yöntemi ve kabul ölçütleriyle birlikte tutulmalıdır. Uygulamanın gerektirdiği diğer ürün testleri de ilgili kalite planında yer alır. Görsel olarak düzgün bir kesit, ürün için gerekli bütün kontrollerin yerine geçmez.
İzlenebilirlik, bir numunenin hangi malzeme, takım ve üretim koşullarıyla oluştuğunun geriye dönük izlenebilmesidir. Takım kimliği, çizim revizyonu, üretim tarihi, malzeme partisi ve ölçüm kaydı bu bağlantıyı kurar. Kesit görüntüsü veya fiziksel numune de aynı kayıt numarasıyla eşleştirilebilir.
Sonraki üretimlerde aynı kayıt düzeninin kullanılması, değişikliklerin karşılaştırılmasını kolaylaştırır. Ekip veya vardiya değişse bile kabul edilen referansın ne olduğu anlaşılır; tekrar siparişte yalnızca parça adına bağlı kalmadan doğru revizyona ulaşılabilir.
Ölçümün üretimin hangi aşamasında yapıldığı ve numunenin hangi koşullarda değerlendirildiği de kayda eklenmelidir. Böylece farklı zamanlarda alınan sonuçlar karşılaştırılırken ölçüm koşullarının aynı olup olmadığı anlaşılır. Kabul ölçütlerinin önceden belirlenmesi, yorum farklılıklarını azaltır.
Bakımı ve sonraki üretimi birlikte planlayın
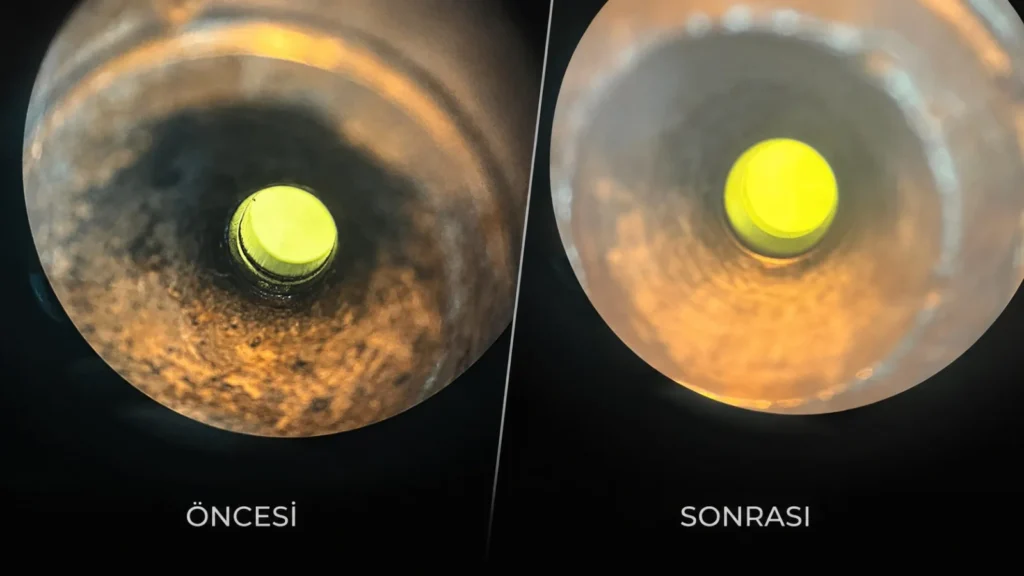
Bakım planı oluşturulurken çalışma süresi, işlenen ürünler, önceki inceleme sonuçları ve gözlenen aşınma birlikte değerlendirilir. Nipel açıklığı, uç bölgesi, akış yüzeyleri ve oturma alanları teknik incelemenin önemli noktalarıdır. Kontrol sıklığı, uygulamanın gereksinimleri ve kayıtlı durum bilgisi üzerinden belirlenmelidir.
Temizlik, sökme ve montaj çalışmaları, makine ve takım üreticisinin yöntemlerine göre yetkili ekip tarafından yürütülmelidir. Üretim planlamasında ise takımın kimliği, inceleme durumu ve kullanım için uygun bulunan revizyonu açık tutulabilir. Yedek takımın doğru çizimle eşleştirilmesi, ürün geçişlerinde hangi parçanın kullanılacağını netleştirir.
Hattın tel hazırlama bölümündeki soğuk çekim kalıpları için kalıp onarım ve yenileme hizmetleri değerlendirilebilir. Ayna ve nipel grubunda yeniden kullanım veya yenileme ihtiyacı ise parçanın mevcut durumu ve hedef ölçüleri üzerinden ayrıca ele alınmalıdır.
İnceleme bekleyen ve kullanıma uygun bulunan takımların durumunu ayrı kaydetmek, üretim programının hazırlanmasını kolaylaştırır. Planlanan ürün değişiminden önce uygun takımın ve ilgili çizimin hazır olduğunun görülmesi, hazırlık sürecini daha öngörülebilir hâle getirir.
Yeni bir kablo yapısına geçerken veya mevcut takımınızın uygunluğunu değerlendirirken ürün tanımınızı, çizimlerinizi ve numune kayıtlarınızı hazırlayarak Teknik Hadde ile iletişime geçin. Bu bilgiler, üretiminize uygun ayna ve nipel çözümünün ve sonraki değerlendirme adımlarının belirlenmesine yardımcı olur.
Sık sorulan sorular
Ayna ve nipel her zaman birlikte mi değiştirilmelidir?
Birlikte değerlendirilmeleri, her durumda ikisinin de değiştirilmesi gerektiği anlamına gelmez. Mevcut parçanın ölçüsü, yüzey durumu, kafa uyumu ve yeni parçayla çalışma ilişkisi incelenir. Uyum doğrulanabiliyorsa karar buna göre verilir; yalnızca nominal çapın aynı olması yeterli bir ölçüt değildir.
Dış çap doğruysa yalıtımın et kalınlığı da uygun mudur?
Dış çap, iletkenin kesit içindeki konumunu tek başına göstermez. İletken yana kaydığında bir bölgede incelme, diğerinde kalınlaşma olabilir. Bu nedenle çapla birlikte çevresel dağılım ve ürün şartnamesindeki minimum et kalınlığı gibi kabul ölçütleri değerlendirilmelidir.
Yalıtım ve dış kılıf uygulamalarında aynı takım kullanılabilir mi?
Bu, kaplanacak yapının ölçüsüne ve biçimine, polimere, katman hedefine, kafa tasarımına ve proses yöntemine bağlıdır. Aynı bitmiş dış çap, aynı takımın uygun olduğunu göstermez. Kullanılabilirlik, uygulamanın teknik bilgileri üzerinden doğrulanmalıdır.
Basınçlı ve tüplü ekstrüzyon arasındaki temel fark nedir?
Basınçlı yöntemde polimer iletkenle kalıp içinde temas eder. Tüplü yöntemde polimer tüp biçiminde çıkar ve kaplanacak yapının üzerine çıkış sonrasında kapanır. Bu fark, nipel geometrisinin ve aynayla ilişkisinin yöntemle birlikte değerlendirilmesini gerektirir.
Sipariş için teknik çizim mi, numune mi paylaşılmalı?
İkisi birbirini tamamlar. Çizim, hedef ölçüleri ve revizyonu tanımlar; numune mevcut uygulamayı ve gözlenen durumu gösterir. Aşınmış parçanın ölçüleri ilk tasarımdan farklı olabileceği için üretim hedefi, ölçüm kayıtları ve proses bilgileri de talebe eklenmelidir.