01
Seçime telin teknik ihtiyacını tanımlayarak başlayın
Aynı nominal çaptaki iki telin kalıp ihtiyacı farklı olabilir. Alaşım, kaplama, önceki ısıl işlem, giriş yüzeyi ve telin sonraki kullanım alanı bu farkı belirler. Siparişte yalnızca “bakır tel” veya “çelik tel” yazılması, çalışma koşullarını yeterince açıklamaz. Varsa malzeme standardı, temper veya mekanik durum bilgisi ve mevcut üretimde karşılaşılan ölçü değişimleri de paylaşılmalıdır.
Giriş çapını, kalıba fiilen giren malzemenin ölçüsü olarak kaydedin. Çıkış çapını ise hedef değer, kabul aralığı ve kullanılacak ölçüm yöntemiyle birlikte belirtin. Yuvarlak telde farklı yönlerden alınan çap ölçümleri, tek bir ölçümün göstermediği ovaliteyi değerlendirmeye yardımcı olur. Aynı ölçüm disiplini deneme boyunca korunmalıdır.
Ürünün sonraki işlemi de seçim dosyasına eklenmelidir. Kaplanacak, bükülecek veya izolasyon uygulanacak tellerin kabul edilen yüzeyleri farklılaşabilir. Özellikle iletken tellerde bu ilişki, kablo üretiminde hadde ve kalıp çözümleri değerlendirmesinin parçasıdır. Teknik Hadde’nin tel çekme haddeleri seçeneklerini bu bilgiler üzerinden karşılaştırmak, malzeme tercihini somut bir üretim ihtiyacına bağlar.
02
ND, PCD, tungsten karbür ve SSCD ne ifade eder?
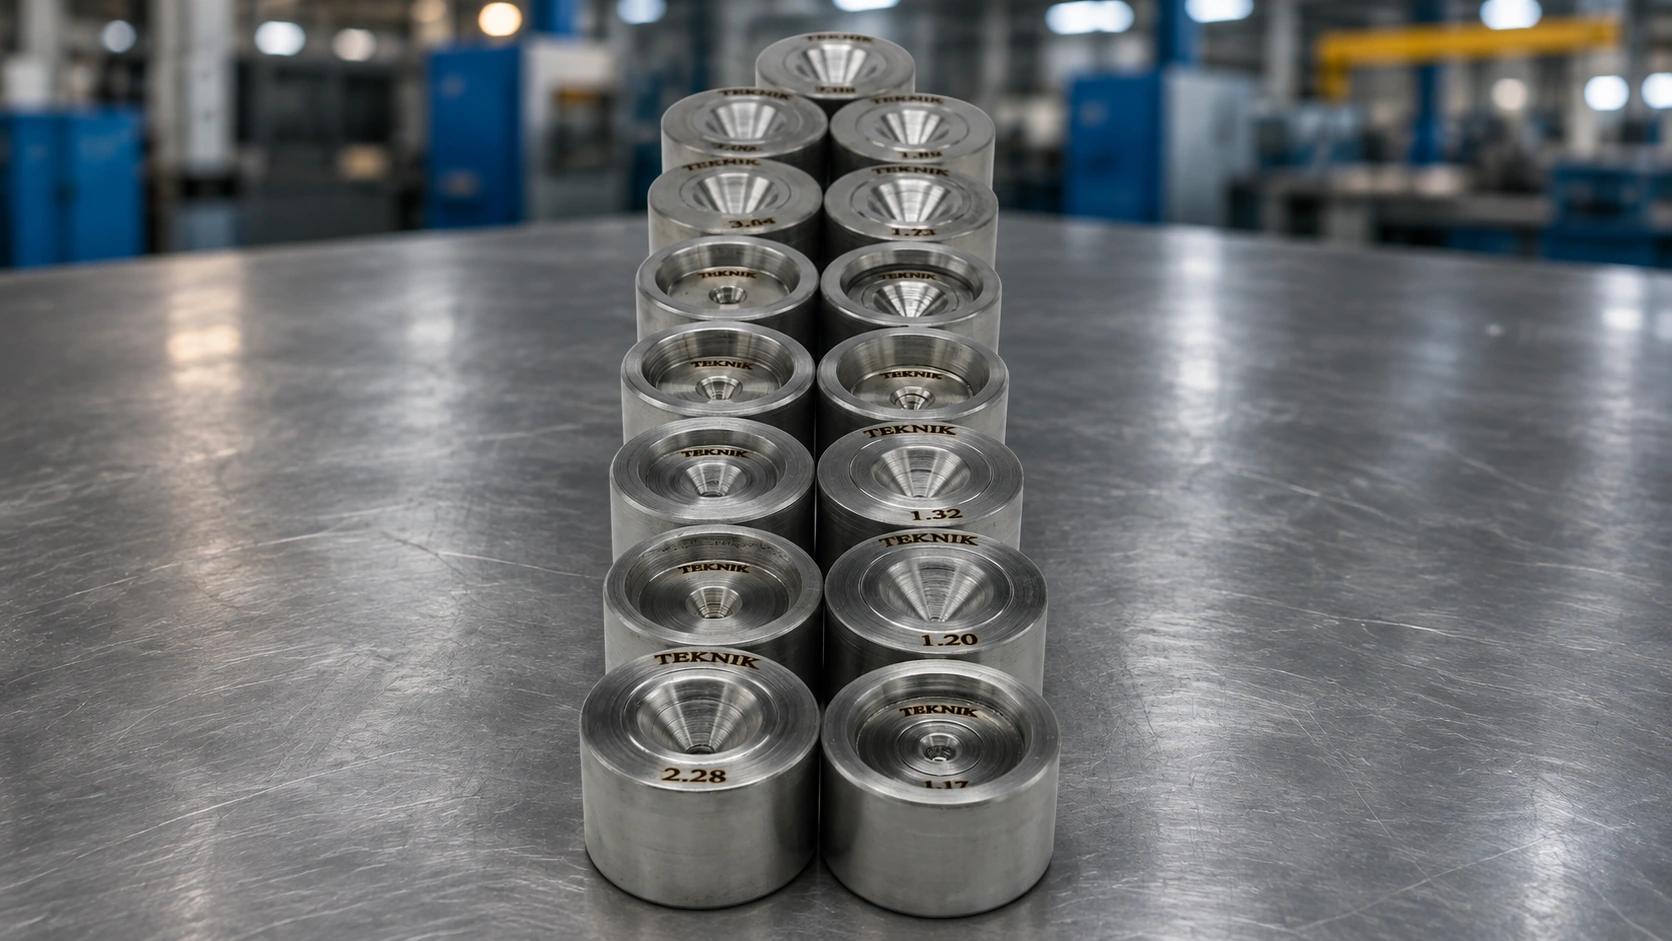
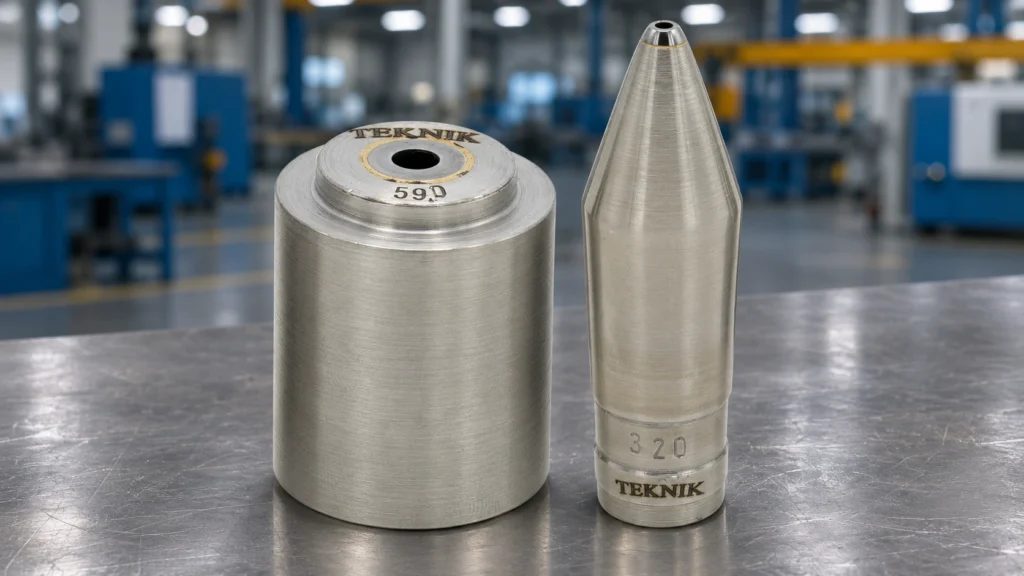
Bu isimler, kalıbın tel ile temas eden aktif çalışma malzemesini tanımlar. ND doğal elmas, PCD polikristal elmas, TC tungsten karbür, SSCD ise sentetik tek kristal elmastır. ND ve SSCD tek kristal yapıdadır; PCD farklı yönlenmelere sahip çok sayıda elmas tanesinden oluşur. Kalıbın dış gövdesiyle çalışma malzemesi aynı unsur olarak değerlendirilmemelidir.
| Seçenek |
Öne çıkan değerlendirme alanı |
Karar için sorulacak soru |
| ND — doğal elmas |
İnce ve çok ince teller; hassas yüzey beklentisi |
Taş özellikleri, kullanılabilir boyut ve işlenmiş yüzey uygulamaya uygun mu? |
| PCD — polikristal elmas |
Uzun seriler; aşındırıcı koşullar; ölçü kararlılığı hedefi |
Tane boyutu ve destek yapısı, alaşım ve yüzey şartnamesiyle eşleşiyor mu? |
| TC — tungsten karbür |
Büyük kesitli çelik tel; kısa denemeler; ekonomik başlangıç |
Seçilen karbür sınıfı, çalışma yükü ve bakım planına uygun mu? |
| SSCD — sentetik tek kristal elmas |
İnce tel; hassas yüzey; kontrollü kristal özellikleri |
Kristal yönelimi ve kullanılabilir geometri hedeflenen çekime uygun mu? |
Tablo bir ön eleme aracıdır. Her grubun kendi içinde farklı sınıfları, boyutları ve uygulama sınırları vardır. İki teklifin yalnızca “PCD” veya “karbür” adını taşıması, eşdeğer teknik çözüm sunduklarını göstermez. Karşılaştırmada malzeme tanımının yanında tamamlanmış kalıbın geometrisi ve kabul kriterleri bulunmalıdır.
03
ND ve SSCD: ince telde yüzey beklentisini netleştirin
ND kalıplar, ince ve çok ince tel üretiminde düzgün yüzey elde etmek için değerlendirilen seçeneklerdendir. SSCD de benzer hassas uygulamalarda kullanılan, kontrollü koşullarda üretilmiş tek kristal elmas seçeneğidir. SSCD’de kristal özelliklerinin ve yöneliminin kontrol edilebilir olması, tekrarlanan kalıp siparişlerinde tutarlılık hedefi açısından önem taşır.
Seçim sırasında “doğal” veya “sentetik” ifadesinden doğrudan bir kalite sıralaması çıkarılmamalıdır. Taşın uygunluğu, delik geometrisi, parlatma ve telin çalışma yüzeyine nasıl temas ettiği birlikte değerlendirilir. İstenen çapın üretilebilir olması da tek başına yeterli değildir; gerekli geometri için çalışma malzemesinde uygun alan bulunmalıdır.
Yüzey beklentisini kabul edilmiş bir numuneyle tarif etmek yararlıdır. Ancak numunenin alaşımı, çapı ve sonraki kullanım alanı mevcut işle eşleşmelidir. Başka bir metalde elde edilmiş parlak görünüm, yeni uygulama için doğrudan kabul ölçütü sayılamaz. Varsa pürüzlülük şartnamesi, ölçüm yöntemi ve izin verilen yüzey izleri ayrıca yazılmalıdır.
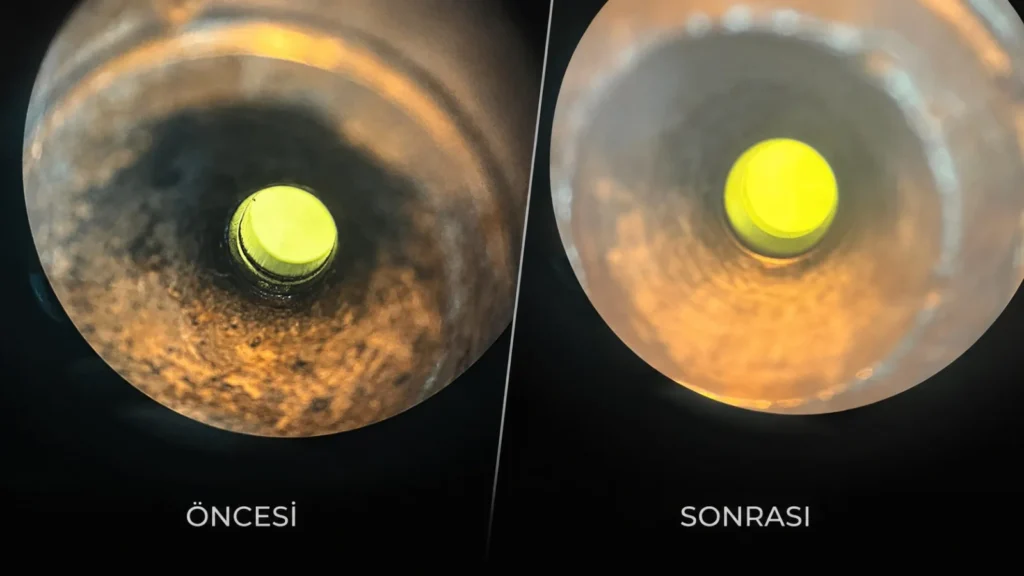
İlk denemede çap, ovalite ve yüzey birlikte kaydedilmelidir. Devam eden üretimden alınan numuneler de aynı koşullarda karşılaştırıldığında, başlangıçtaki görünümün üretim boyunca nasıl değiştiği anlaşılır.
04
PCD: tane yapısını üretim süresi ve yüzeyle birlikte değerlendirin
PCD, farklı yönlere dağılmış elmas taneleriyle çok yönlü aşınma direnci sunan bir malzeme grubudur. Uzun üretim serileri ve aşındırıcı tel koşulları için dikkate alınır. Bununla birlikte PCD adı tek bir ürün sınıfını anlatmaz. Tane boyutu, destekli veya desteksiz yapı ve bağlayıcı özellikleri uygulamaya göre değişebilir.
Bu nedenle tedarikçiye yalnızca “PCD kalıp istiyoruz” demek yerine yüzey hedefi, alaşım, çekim koşulları ve beklenen seri büyüklüğü verilmelidir. Tane yapısı değerlendirilirken yüzey beklentisi ile çalışma davranışı birlikte ele alınır. Başka bir hatta başarılı olan sınıfın farklı alaşım veya paso düzeninde aynı sonucu vereceği varsayılmamalıdır.
Örnek senaryo: Düzenli tekrarlanan bir tel siparişinde mevcut kalıbın değişim aralıkları ve kabul edilen ürün miktarı kaydediliyor olsun. PCD alternatifi, aynı alaşım ve karşılaştırılabilir koşullarda denenerek yüzey, ölçü değişimi ve bakım gereksinimi üzerinden değerlendirilebilir. Birkaç başlangıç numunesi, uzun serinin tamamındaki davranışı temsil etmek için yeterli olmayabilir.
Destekli ve desteksiz PCD seçenekleri değerlendirilirken, bu tanımlar fiyat veya kalite sıralaması olarak okunmamalıdır. Çalışma malzemesinin yapısı, uygulanabilir boyut ve yük koşullarıyla birlikte seçilir. Aynı dış gövdeye yerleştirilebilen iki farklı PCD çözümü, aynı iç yapıya sahip olmayabilir. Teklifte sınıf bilgisi ve uygulama için önerilen yapı açıklanmalıdır.
05
Tungsten karbür: sınıf seçimini ve kullanım planını birlikte yapın
Tungsten karbür; büyük kesitli çelik tellerde, kısa deneme üretimlerinde ve başlangıç maliyetinin önem taşıdığı uygulamalarda değerlendirilen seçeneklerdendir. Karbür sınıfı, tel malzemesi ve çalışma yüküyle eşleştirilmelidir. Kalıbın yalnızca dış ölçüsü ve delik çapı üzerinden verilen sipariş, bu eşleştirmeyi eksik bırakabilir.
Üretim hacmi düşük olduğunda ilk alım bedeli karar üzerinde daha belirgin olabilir. Düzenli uzun serilerde ise bakım ihtiyacı, değişim için ayrılan süre ve şartnameye uygun üretilen miktar daha fazla önem kazanır. Bu iki durumda aynı ekonomik sonucu beklemek doğru olmaz.
Karbürle yürüyen bir üretimde alternatif malzemeye geçiş düşünülüyorsa önce mevcut sonuç belgelenmelidir. Ölçü değişimi hangi noktada başlıyor, yüzey hangi aşamada kabul sınırına yaklaşıyor ve kalıp neden değiştiriliyor? Bu soruların yanıtı olmadan yapılacak malzeme değişimi, hangi iyileşmenin elde edildiğini göstermeyi zorlaştırır. Yeni seçenekle birlikte geometri veya hız da değişiyorsa sonuç, değişen tüm koşullar dikkate alınarak yorumlanmalıdır.
06
Paso başına kesit daralmasını geometriyle eşleştirin
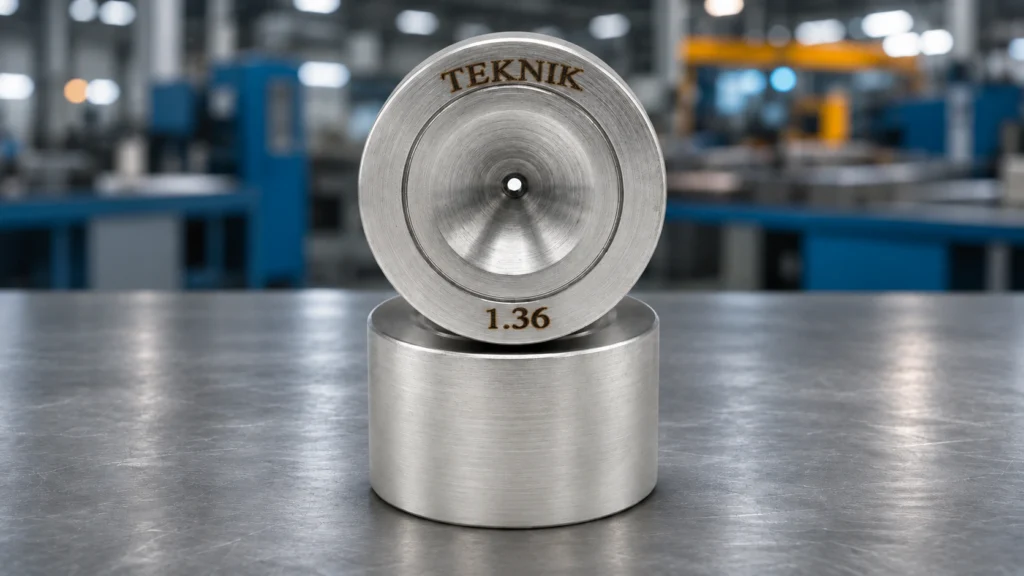
Bir paso, telin bir kalıptan geçerek daha küçük kesite indirildiği adımdır. Kalıbın redüksiyon konisi bu değişimin gerçekleştiği bölgedir; kalibrasyon bölgesi ise nihai çap ve yüzey oluşumunda görev alır. Koninin açısı, kalibrasyon uzunluğu ve geçişlerin durumu, tel alaşımı ve paso başına kesit daralmasıyla birlikte belirlenmelidir.
Yuvarlak, dolu telde çap küçülmesi ile kesit daralması farklı oranlardır. Dairenin alanı çapın karesiyle değiştiğinden, kesit daralması aşağıdaki şekilde hesaplanır:
Kesit daralması (%) = [1 − (çıkış çapı / giriş çapı)²] × 100
Örnek senaryo: Çapın 2,00 mm’den 1,80 mm’ye inmesi, çapta %10 küçülme ve kesit alanında %19 daralma anlamına gelir. Bu hesap, ilgili paso için önerilen bir oran değildir; iki büyüklük arasındaki farkı gösterir.
Birden fazla pasonun daralma yüzdeleri doğrudan toplanmaz. Her paso, bir önceki adımın çıkış kesiti üzerinden hesaplanır. Bu nedenle tedarikçiye yalnızca ilk giriş ve son çıkış çapını vermek yerine ara çap dizisini de göndermek gerekir. Boru veya özel profillerde ise hesap gerçek kesit alanlarıyla yapılmalıdır.
Kalıp üretimi ve geometri planlaması sırasında bu veriler, malzeme seçiminin çalışma şekliyle birlikte ele alınmasını sağlar. Aynı çalışma malzemesine sahip iki kalıbın farklı geometrilerle farklı sonuç vermesi mümkündür.
07
Malzeme seçimini karşılaştırılabilir bir denemeyle doğrulayın
Deneme planında hangi soruya yanıt arandığı açık olmalıdır: yüzeyin korunması, ölçü kararlılığı, bakım ihtiyacı veya kabul edilen ürün başına maliyet. Birden fazla hedef varsa öncelik sırası belirlenmelidir. Böylece iyi görünen bir yüzeyin, başka bir kabul kriterindeki değişikliği gölgelemesi önlenir.
- Başlangıcı belgeleyin: Kalıp kimliği, gerçek ölçüler, tel partisi, yağlayıcı ve makine ayarlarını kaydedin.
- Numune planını belirleyin: Başlangıç, kararlı üretim ve seçilen kontrol noktalarını önceden tanımlayın.
- Koşulları eşleştirin: Alaşım, giriş çapı, paso düzeni ve mümkün olan diğer değişkenleri karşılaştırılabilir tutun.
- Sonucu ölçün: Yüzey, çap, ovalite, kabul edilen miktar ve müdahale nedenlerini birlikte değerlendirin.
Yağlayıcının çalışma bölgesine erişimi, filtrasyon, soğutma ve hat hizası da kayıtta yer almalıdır. Yağlayıcı değişmişse yalnızca kalıp malzemesinin etkisini ölçtüğünüz söylenemez. Benzer şekilde farklı hammadde partileriyle yapılan deneme, parti farkının olası etkisi belirtilerek yorumlanmalıdır.
Kalıp numarasıyla numune etiketini eşleştiren basit bir kayıt formu, sonuçları sonraki siparişlerde kullanılabilir hale getirir. Ölçüm cihazı, yöntem ve ölçüm noktaları değiştiğinde bu değişiklik de formda görünmelidir.
Çok pasolu bir takım değerlendiriliyorsa her kalıbın sırası ayrıca tanımlanmalıdır. Yalnızca son ürünün ölçüsü, değişimin hangi pasoda başladığını göstermeyebilir. Ulaşılması güvenli ara kontrol noktalarından alınan numuneler bu ayrımı destekler. Bir kalıbın takımdaki yeri değiştirildiğinde, eski performans kaydı yeni kullanım yerine doğrudan aktarılmamalı; yeni giriş çapı ve görev dikkate alınmalıdır.
08
Toplam kullanım maliyetini ve onarım ihtimalini birlikte hesaplayın
Kalıp ekonomisi; satın alma, bakım, değişim için ayrılan süre ve kalite nedeniyle ayrılan ürün üzerinden değerlendirilir. Bu kalemlerin aynı üretim dönemi için toplanıp şartnameye uygun tel miktarına bölünmesi, seçenekleri ortak bir temelde karşılaştırmayı sağlar. Kullanılan birim, örneğin kilogram veya metre, değerlendirme boyunca aynı tutulmalıdır.
Onarılabilirlik de planın parçasıdır. Hafif yüzey aşınmasıyla çalışma bölgesindeki derin hasar aynı müdahaleyi gerektirmez. Yeniden işleme bazı kalıplarda daha büyük çalışma çapına geçiş anlamına gelebilir. Böyle bir kalıbın hangi siparişte veya pasoda kullanılacağı önceden düşünülmelidir. Hadde ve kalıp onarımı kapsamında yapılacak inceleme, uygulanabilecek işlemi belirler.
Yenileme bedeli, elde edilebilecek ölçü, yüzey beklentisi ve yeniden kullanım alanıyla birlikte değerlendirilmelidir. Aşınan haddelerde onarım veya değişim kararı, bu nedenle her kalıp için ayrı verilir. Uygun olmayan bir ölçüyü yalnızca düşük yenileme bedeli nedeniyle üretime almak, karşılaştırmanın ekonomik anlamını zayıflatır.
Kullanım süresini karşılaştırırken takvimde geçen süreyle fiilî üretim süresini ayırın. Aralıklı çalışan bir kalıbın aylarca stokta veya makinede bulunması, aynı miktarda tel işlediğini göstermez. İlk kullanım ve her yenileme sonrası çalışma ayrı kaydedildiğinde bakım kararının etkisi de görülebilir. Bu yaklaşım, aynı kalıbın farklı dönemlerdeki sonuçlarının birbirine karışmasını önler.
09
Siparişten önce teknik dosyayı tamamlayın
Teklifleri eşdeğer şartlarla değerlendirebilmek için her tedarikçiye aynı üretim bilgileri gönderilmelidir. Tel çekme haddesi satın alırken dikkate alınacak ölçütler, sipariş öncesi dosyanın sistemli hazırlanmasına yardımcı olur.
- Tel: Alaşım, kaplama, mekanik durum ve giriş yüzeyi tanımlandı mı?
- Ölçü: Giriş, ara paso ve hedef çaplar; tolerans ve ovalite beklentisi yazıldı mı?
- Proses: Makine, hız, yağlama ve soğutma bilgileri paylaşıldı mı?
- Kabul: Referans numune, yüzey şartı ve ölçüm yöntemi belli mi?
- Kullanım: Seri büyüklüğü, bakım ve yeniden kullanım planı açık mı?
Mevcut kalıp bilgilerinizi ve hedef ürününüzü paylaşarak Teknik Hadde uzmanına danışabilirsiniz. ND, PCD, tungsten karbür ve SSCD seçeneklerinin uygulamanız üzerinden değerlendirilmesi, teknik uygunlukla kullanım maliyetini aynı kararda buluşturur.
10
Sık sorulan sorular
Her tel için en iyi kalıp malzemesi aynı mıdır?
Hayır. Alaşım, çap, yüzey şartnamesi, paso düzeni ve üretim hacmi birlikte değerlendirilir. Aynı malzeme grubu içindeki sınıf ve geometri farkları da sonucu etkiler.
SSCD ile PCD arasındaki temel fark nedir?
SSCD sentetik tek kristal elmastır. PCD çok sayıda elmas tanesinden oluşur. Bu yapısal fark; sınıf, boyut, geometri ve yüzey gereksinimleriyle birlikte seçimde değerlendirilir.
PCD her koşulda daha uzun ömür sağlar mı?
Böyle bir garanti verilemez. PCD uzun seri ve aşındırıcı koşullarda değerlendirilen bir seçenektir; gerçek kullanım davranışı alaşım, sınıf, geometri, yağlama ve çalışma şartlarıyla doğrulanmalıdır.
Çap küçülmesiyle kesit daralması neden farklıdır?
Yuvarlak, dolu telin kesit alanı çapın karesiyle değişir. Bu yüzden 2,00 mm’den 1,80 mm’ye geçişte çap %10 küçülürken kesit alanı %19 azalır.
Teklif istemek için hangi bilgiler gerekir?
Alaşım, giriş ve ara paso çapları, hedef çap ve tolerans, yüzey numunesi, hız, yağlama, makine bilgisi ve seri büyüklüğü gönderilmelidir. Varsa mevcut kalıbın ölçüm ve bakım kaydı eklenir.