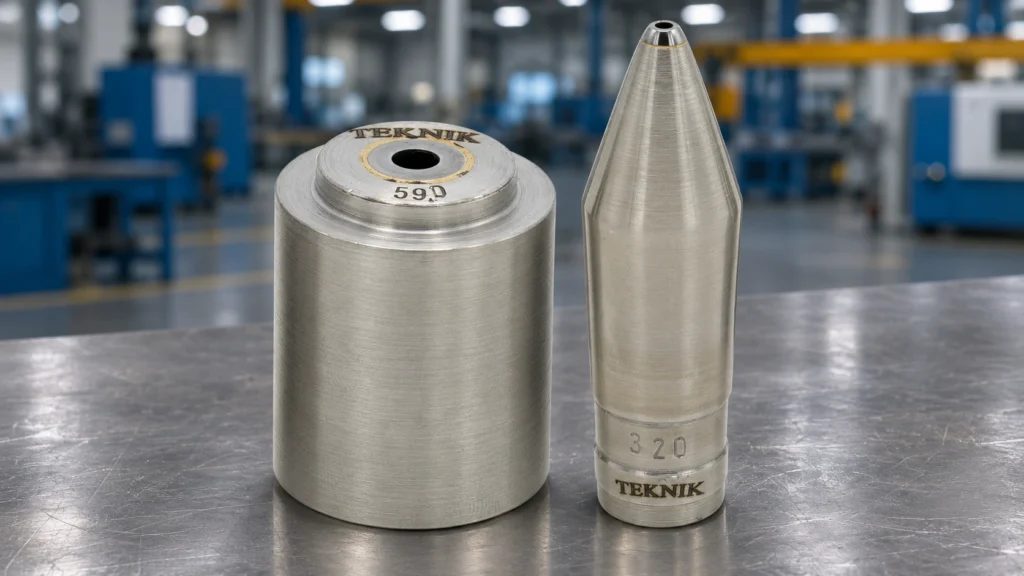
TEKNİK HADDE / Üretim hattı ve yüzey kalitesi
⚙️ Üretim Hattında Yüzey Kalitesini Bozan 5 Belirti!
Üretim hattında yüzey kalitesini bozan beş önemli belirti; boyuna çizgiler, beklenmeyen matlaşma veya pürüzlülük, metal sıyrılması, düzenli tekrarlayan izler ve portakal kabuğu benzeri dokudur. Metal işleme ve özellikle tel çekme süreçlerinde bu değişimler; kalıp geometrisi, hammadde özellikleri, yağlama ve üretim parametreleriyle ilişkili olabilir. Belirtileri zamanında fark etmek, giriş malzemesi ile ara işlem ve son ürün numunelerini karşılaştırmak; kalite standartlarını ve üretim sürekliliğini korumaya yönelik doğru değerlendirme için temel oluşturur.

Üretim hattında yüzey kalitesi neden önemlidir?
Metal işleme ve tel çekme süreçlerinde yüzey kalitesi; ürünün boyutsal hassasiyeti, sonraki işlem uygunluğu ve müşteri kabul koşullarıyla birlikte değerlendirilmelidir. Öncelikle aynı alaşım ve çapa ait, ürün şartnamesine göre kabul edilmiş bir referans numune belirleyin. Kaplanacak tel ile farklı bir işlemde kullanılacak telin yüzey beklentisi değişebilir. Bu nedenle yalnızca “parlak tel” görünümü, her üretim hattı için ortak kalite kriteri değildir.
Kontrol yaklaşımı: Yüzeyde görülen beş belirti, tek başına kesin bir arıza teşhisi değildir. Kalıp geometrisi ve çalışma yüzeyi, hammadde özellikleri, yağlama koşulları ve hat parametreleri aynı üretim kaydı üzerinden birlikte ele alınmalıdır.
Fotoğrafları mümkün olduğunca aynı ışık yönü, büyütme ve numune konumuyla alın. Telin çevresindeki farklı bölgeleri inceleyin; tek bir açıdan bakmak yerel izi gözden kaçırabilir. Kullanılan ışık ve ölçüm yönteminin değiştiği durumlarda karşılaştırmanın sınırını kayda ekleyin. Varsa pürüzlülük ve izin verilen yüzey kusurları şartnamesini görsel referansla birlikte kullanın.
İnceleme sırasını giriş teli, ilgili paso çıkışı ve son ürün olarak planlayın. Numuneleri aynı tel partisi ve üretim koşullarıyla eşleştirmek, görünümün nerede değiştiğini anlamayı kolaylaştırır. Tel çekme haddeleri için yapılacak değerlendirmede bu kayıtlar, kalıbın çalıştığı koşulları görünür hale getirir. Numune alımında işletmenin güvenli duruş ve kalite prosedürleri uygulanmalıdır.
Boyuna çizgiler ve yüzey izleri
Boyuna çizgiler, telin çekim yönü boyunca uzanan ve yüzey bütünlüğünün kontrol edilmesini gerektiren izlerdir. İzin sürekliliği, yaklaşık derinliği ve tel çevresindeki konumu değerlendirilmelidir. Giriş malzemesinin yüzeyi, kılavuz veya makara temasları, yağlayıcıyla taşınan parçacıklar ve kalıbın çalışma yüzeyi olası inceleme alanlarıdır. İzlerin ortaya çıkışı kalıp geometrisiyle ilişkili olabilir; ancak yalnızca çizgiye bakılarak kalıbın sorumlu olduğu söylenemez.
Önce giriş ve çıkış numunesini aynı büyütmeyle karşılaştırın. İz girişte de varsa sonraki adımlarda nasıl değiştiğini takip edin. Yalnızca belirli bir temas noktasından sonra görülüyorsa o noktaya yakın kılavuz, makara ve kalıp yüzeylerini inceleme sırasına alın. Filtrede veya yağlayıcıda parçacık gözlenmesi ayrıca kaydedilmelidir.
Kalıp üzerindeki aşınma izlerinin kalibrasyon bölgesine ilerlemesi, tel yüzeyindeki değişimle birlikte değerlendirilebilir. Bunun için kalıbın uygun optik ekipmanla incelenmesi ve ölçülmesi gerekir. Yüzey görüntüsü tek başına hasarın derinliğini veya yeniden işlenebilirliği göstermez.
İzin kalıp çalışma bölgesiyle ilişkisi doğrulanırsa kalıp onarım değerlendirmesi istenebilir. Servise gönderilen kalıpla birlikte tel numunesi, izin ilk görüldüğü aşama ve mevcut ölçülerin paylaşılması, incelemenin hangi bulguya odaklanacağını açıkça belirtir.
Beklenmeyen matlaşma ve pürüzlülük
Tel yüzeyinin kabul edilmiş numuneye göre matlaşması, alışılmadık biçimde parlaması veya düzensiz görünmesi ikinci önemli belirtidir. Görsel parlaklık ile ölçülen pürüzlülük aynı özellik değildir. Yağlama koşulları, yüzeyde kalan maddeler, hammadde özellikleri ve kalıp çalışma yüzeyi birlikte incelenmelidir. Işık yansımasına dayanan tek bir fotoğraf, pürüzlülük değerinin kabul dışına çıktığını kanıtlamaz.
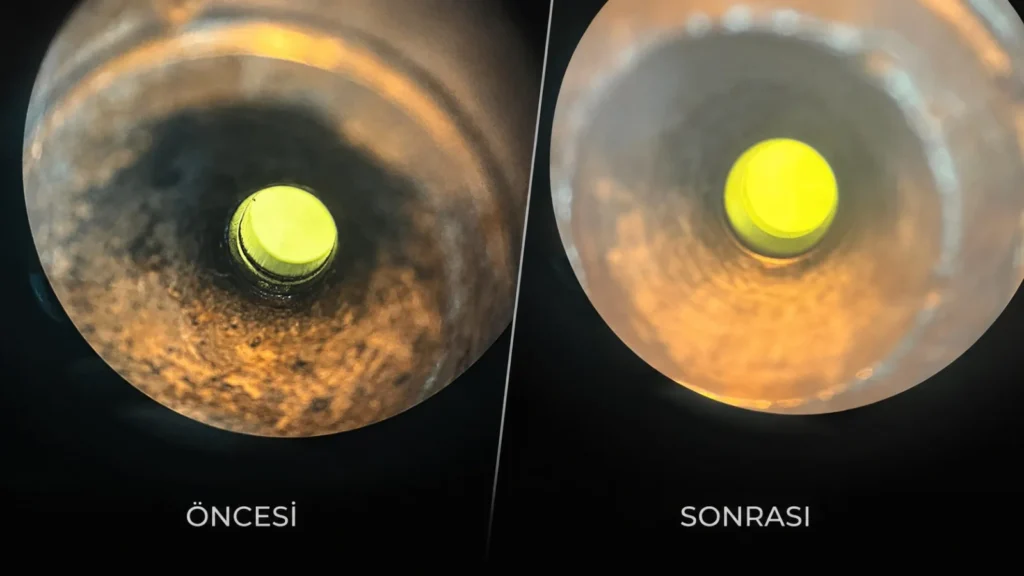
İlk kontrolde numune üzerinde yağlayıcı kalıntısı olup olmadığını değerlendirin. Temizlik gerekiyorsa yüzeyi çizmeden veya yapısını değiştirmeden uygulanabilen, işletmenin onayladığı numune hazırlama yöntemini kullanın. Temizlik öncesi ve sonrası görüntülerin ikisini de saklamak, kalıntıyla gerçek yüzey değişimini ayırmaya yardımcı olur.
Pürüzlülük kontrolünde aynı ölçüm yöntemi, yönü ve numune hazırlığı kullanılmalıdır. Sonuçları çap ve ovalite ölçümleriyle birlikte kaydedin. Yağlayıcının malzemeye uygunluğu, uygulama sürekliliği, filtrasyon ve soğutma durumu; hat hızı ve ilgili paso bilgileriyle eş zamanlı karşılaştırılmalıdır. Böylece görünümdeki değişimin kalıp, yağlama veya proses koşullarından hangisiyle ilişkili olabileceği daha sistemli araştırılabilir.
Yüzey hedefinin yeni kalıp siparişinde somutlaştırılması, kabul aşamasını kolaylaştırır. Kalıp üretimi ve kalite kontrolü için referans numune, ölçüm yöntemi ve ürünün sonraki işlemi birlikte paylaşılabilir. Böylece başlangıçtaki beklentiyle sahadaki değerlendirme aynı ölçütlere dayanır.
Metal sıyrılması ve yerel birikmeler
Tel yüzeyinde metal sıyrılması, sürüklenmiş metal görünümü veya yerel birikmeler oluşması üçüncü önemli belirtidir. Bu görünüm, temas ve sürtünme koşullarının ayrıntılı kontrol edilmesini gerektirebilir. Yağlayıcı kalıntısı, yabancı parçacık ve telden ayrılan metal benzer izlenimler verebildiği için önce birikintinin niteliği belirlenmelidir. Gerektiğinde uygun büyütme ve ek malzeme incelemesi uygulanmalıdır.
Yağlayıcının tel alaşımına uygunluğu, beslemenin sürekliliği ve filtrasyon durumu kontrol edilir. Yağlayıcıda parçacık görülüyorsa numunenin nereden ve ne zaman alındığı belirtilmelidir. Sadece birikintiyi temizleyip üretime devam etmek, kaynağının belirlenmesi için gerekli bilgiyi kaybettirebilir; temizlik öncesi durum belgelenmelidir.
Çekme kuvveti veya motor yükü kaydı varsa yüzey numunesinin zamanı ile eşleştirin. Yükteki değişimin farklı nedenleri olabileceğinden, tek bir ölçüm üzerinden kesin sonuç çıkarılmamalıdır. Yüzey belirtisiyle aynı anda ortaya çıkan değişim, kontrollü denemede izlenecek ek bir veri sağlar.
Giriş telinin yüzeyi ve o pasodaki kesit daralması da incelemeye dahil edilmelidir. Çıkış çapı değişmese bile giriş çapındaki farklılık, o pasoda işlenen kesit değişimini etkiler. Bu nedenle gerçek giriş ölçüsü kayıt formunda yer almalıdır.
Düzenli aralıklarla tekrarlayan izler
Tel boyunca belirli aralıklarla tekrarlayan bantlar, enine izler veya dalgalı görünüm dördüncü belirtidir. Bu tür düzenli tekrarlar, telin temas ettiği dönen kılavuz ve taşıma elemanlarının incelenmesini gerektirebilir. İz aralığı ölçülmeli; makara, çekici yüzeyler, hat hızı ve numunenin alındığı paso bilgileriyle karşılaştırılmalıdır. Yalnızca tekrar düzeninden hareketle tek bir ekipman arızalı ilan edilmemelidir.
Tek bir iz çiftini ölçmek yerine birkaç tekrar arasındaki mesafeleri kaydedin. Aralığın gerçekten düzenli olup olmadığı böyle anlaşılır. Numunenin alındığı nokta ve o sıradaki hat hızı da belirtilmelidir. İz farklı pasolardan sonra gözleniyorsa telin sonraki adımlarda uzadığı dikkate alınarak karşılaştırma yapılmalıdır.
Örnek senaryo: Son üründe düzenli aralıklı izler görülüyor olsun. Aynı malzemeden, erişimi güvenli ara kontrol noktalarında alınan numuneler karşılaştırılır. İzlerin ilk göründüğü temas bölgesi belirlendikten sonra ilgili eleman incelenir. Düzeltme sonrası aynı yöntemle numune alınır ve tekrar aralığı yeniden ölçülür.
Düzenli tekrar, belirli bir parçanın arızalı olduğunu tek başına kanıtlamaz. Ancak incelemeyi rastgele değişiklikler yerine ölçülebilir bir sıra içinde yürütmeyi sağlar. Müdahale sırasında birden fazla temas elemanı değişirse, sonucun hangi değişiklikle ilişkili olduğu ayrıca değerlendirilmelidir.
Portakal kabuğu benzeri yüzey dokusu
Beşinci belirti, yüzeyde küçük kabartı ve çukurlardan oluşan portakal kabuğu benzeri dokudur. Bu görünüm, özellikle kaba taneli metalin plastik deformasyonuyla ilişkili olabilen yüzey pürüzlenmesine işaret edebilir. Çizgisel izlerden farklı olarak inceleme hammadde özelliklerine, önceki ısıl işlem ve deformasyon geçmişine de uzanır. Kalıp geometrisi ve üretim koşulları ise değerlendirme dışında bırakılmamalıdır.
Giriş malzemesinin parti bilgisi, önceki işlem geçmişi ve varsa tavlama kayıtları kontrol edilmelidir. Gerektiğinde tane yapısı ve mekanik durum için metalurjik inceleme istenir. Yalnızca yüzey fotoğrafıyla tane büyüklüğü veya belirli bir ısıl işlem hatası kesin olarak belirlenemez.
Aynı kalıpla farklı partilerden alınmış kayıtlar yararlı karşılaştırmalar sağlayabilir. Bunun için hız, yağlama ve paso düzeni gibi diğer koşulların da bilinmesi gerekir. Parti değişimiyle birlikte başka ayarlar yapılmışsa sonuç bu değişikliklerle beraber yorumlanmalıdır.
Bu tür bir belirtide kalıp malzemesini değiştirme kararı, mevcut kalıbın ölçü ve yüzey incelemesiyle birlikte verilmelidir. Hammadde yapısı etkiliyse yalnızca daha sert bir çalışma malzemesine geçmek, beklenen yüzey sonucunu sağlamayabilir.
Üretim hattında kalıp, yağlama ve proses koşullarını değerlendirin
Yüzeydeki beş belirtiden biri görüldüğünde rastgele ayar değiştirmek yerine kalıp, malzeme ve proses koşullarını birlikte değerlendirin. Kalıbın giriş geometrisi ve kalibrasyon bölgesinin durumu; uygun yağlayıcı kullanımı, besleme ve filtrasyon; gerçek giriş/çıkış çapları, paso düzeni ve hat hızı aynı inceleme kaydında yer almalıdır. Aşağıdaki beş adım, gözlemi ölçüme ve doğrulanabilir bir kontrol planına dönüştürür.
- Kapsamı belirleyin: Etkilenen parti, zaman aralığı, makine ve ürün ölçüsünü tanımlayın. Önceki kabul edilmiş numuneyi karşılaştırmaya alın.
- İlk görünme noktasını bulun: Giriş, güvenli ara kontrol noktası ve son ürün numunelerini eşleştirin. İzin hangi aşamadan sonra belirdiğini kaydedin.
- İlgili koşulları kontrol edin: Kalıp geometrisi ve çalışma yüzeyini; tel partisini, gerçek çapları, paso dizisini, hat hızını, uygun yağlamayı, filtrasyonu ve temas elemanlarını birlikte değerlendirin.
- Müdahaleyi sınırlandırın: Güvenli ve teknik olarak mümkün olduğunda değişiklikleri ayrı uygulayın. Birlikte değiştirilen parametreleri açıkça yazın.
- Sonucu doğrulayın: Yeni numuneyi aynı yöntemle inceleyin; yüzey, ölçü ve diğer kabul kriterlerini karşılaştırın. Yalnızca ilk iyi numuneyle değerlendirmeyi kapatmayın.
Kalıp üzerinde işlem gerekiyorsa mevcut yüzey ve ölçü durumu müdahale öncesinde belgelenmelidir. Hadde tamiri ve yenileme süreci, uygulanabilecek işlemin teknik değerlendirmeyle belirlenmesini ve işlem sonrasında ölçü kontrolünü içerir. Servis raporuyla üretimden alınan yeni numunenin birlikte saklanması, sonraki değerlendirmeler için karşılaştırılabilir bir başlangıç oluşturur.
Her müdahale için beklenen sonucu önceden yazmak yararlıdır. Örneğin parçacık taşınmasının etkili olduğu düşünülüyorsa, ilgili kontrol sonrasında çizginin görünümüyle birlikte parçacık bulgusunun da nasıl değiştiğine bakılır. Yüzey iyileşirken aynı anda hammadde partisi değişmişse, ilk düşüncenin doğrulandığı kesin olarak söylenemez. Böyle durumlarda kalan belirsizlik kayda geçirilir ve uygun bir sonraki karşılaştırmayla değerlendirilir.
Yüzey kalitesini ölçüm ve proses kayıtlarıyla izleyin
Yüzeydeki değişimlerin zamanında kaydedilmesi, üretim sürekliliğini ve kabul edilen kalite düzeyini korumaya yardımcı olur. “Yüzey kötü” gibi genel bir not yerine izin yönü, tekrarı, konumu, ilk görüldüğü paso ve ölçüm koşullarını yazın. Kalıp, yağlayıcı veya hız değişikliği yapıldıysa zamanını da belirtin. Aşağıdaki tablo, beş belirtinin değerlendirilmesi için öncelikli verileri gösterir.
| Belirti | Kaydedilecek bulgu | Karşılaştırılacak veri |
|---|---|---|
| Boyuna çizgiler | Yön, süreklilik, çevresel konum | Giriş ve paso çıkışı görüntüleri |
| Matlaşma veya pürüzlenme | Eş koşullu görüntü ve pürüzlülük ölçümü | Kabul numunesi, kalıntı ve yağlama durumu |
| Sıyrılma ve birikme | Yakın görüntü, birikinti niteliği | Giriş yüzeyi, parçacık ve yük kaydı |
| Tekrarlı izler | Birden fazla tekrar aralığı | Hat hızı, numune noktası, temas elemanları |
| Portakal kabuğu dokusu | Doku ve dağılımın görüntüsü | Parti, işlem geçmişi ve metalurjik inceleme |
Her numuneye tekil bir kimlik verin ve bu kimliği fotoğraf adıyla ölçüm kaydında birlikte kullanın. Temizlik, kalıp değişimi veya yağlayıcı müdahalesinin zamanı da belirtilmelidir. Böylece bir görüntünün hangi çalışma durumunu temsil ettiği sonradan anlaşılır; farklı numunelere ait veriler yanlışlıkla tek bir değerlendirmede birleşmez.
Örnek senaryo: N-01 giriş numunesini, N-02 ilgili paso çıkışını, N-03 ise müdahale sonrası çıkışı temsil etsin. Her etiketin yanında tarih-saat, parti, kalıp kimliği ve numune noktası bulunur. Fotoğraf dosyaları aynı kimliklerle adlandırılır. Bu örnek kodlama bir ölçüm sonucu içermez; numune ile kayıt arasındaki bağlantının nasıl korunabileceğini gösterir.
Görüntüdeki ölçek ve büyütme bilgisi korunmalıdır. Fotoğrafın sonradan kırpılması veya ekran üzerinde büyütülmesi, fiziksel iz boyutunun değiştiği anlamına gelmez. Görselleri karşılaştırırken aynı ölçekte gösterin ve gerçek boyut için ölçüm kaydını kullanın. Fotoğraf üzerindeki yorumu, cihazla ölçülen değerden ayrı bir alanda tutun.
Üretim sürekliliği için müdahaleyi doğrulayın
Yüzey değişimlerini erken değerlendirmek, üretim hattında gerekli kontrol ve bakımın planlı yürütülmesini destekler. Ancak her belirti aynı müdahaleyi gerektirmez: kimi durumda kalıp geometrisi veya çalışma yüzeyi, kiminde hammadde, yağlama ya da temas elemanları öne çıkar. Kalıpta işlem gereksinimi doğrulanmışsa hedef çap, yüzey kabul kriteri ve ürünün sonraki kullanım alanı birlikte ele alınmalıdır. Onarım veya yeni hadde seçimi bu teknik uygunluk ve üretim planıyla değerlendirilir.
Yenileme sonucunda çalışma çapı değişmişse kalıp kaydındaki yeni ölçü ve kullanılacağı paso güncellenmelidir. Aynı gövde numarasının korunması, eski çalışma ölçüsünün geçerli olduğu anlamına gelmez. Üretime dönüşte doğru kalıbın doğru konumda kullanıldığının kontrolü, yüzey incelemesini ölçü takibiyle tamamlar.
- Belirtinin ilk görüldüğü numune ve çalışma koşulu belgelendi mi?
- Yapılan müdahale ve değiştirilen parametreler kaydedildi mi?
- Yeni numune aynı görüntüleme ve ölçüm yöntemiyle incelendi mi?
- Yüzeyle birlikte çap, ovalite ve ilgili ürün kriterleri doğrulandı mı?
- Takip numunesinin ne zaman alınacağı ve kimin değerlendireceği belirlendi mi?
Teknik Hadde yaklaşımı: Hassasiyet, dayanıklılık ve yüzey kalitesini önceleyen tel çekme kalıbı çözümlerinde hedef ölçüler, kalıp malzemesi, çalışma geometrisi ve üretim koşulları bir bütün olarak değerlendirilir. Doğru seçim ve düzenli teknik kontrol, istenen yüzey standardının sürdürülebilir biçimde izlenmesine katkı sağlar.
Fotoğraflarınızı, giriş ve çıkış ölçülerinizi, tel partisini ve çalışma bilgilerini paylaşarak Teknik Hadde uzmanından değerlendirme isteyebilirsiniz. Somut kayıtlar, kalıp seçimi ve bakım gereksiniminin üretim koşullarınız üzerinden ele alınmasını sağlar.
Sık sorulan sorular
Tel üzerindeki her çizgi kalıptan mı kaynaklanır?
Hayır. Giriş malzemesi, taşınan parçacıklar ve diğer temas elemanları da incelenir. Giriş ve ara paso numuneleri, izin ilk görüldüğü noktayı belirlemeye yardımcı olur.
Daha parlak yüzey her zaman daha iyi midir?
Kalite, ürün şartnamesine göre değerlendirilir. Parlaklık ışık ve kalıntıdan etkilenebilir. Gerektiğinde eş koşullu pürüzlülük, çap ve ovalite ölçümleriyle birlikte incelenmelidir.
Tekrarlı izlerde neden aralık ölçülür?
Düzenli tekrar, dönen temas elemanlarının incelemeye alınmasını gerektirebilir. Birden fazla aralık; hat hızı ve numune noktasıyla kaydedilerek müdahale öncesi ve sonrası karşılaştırılır.
Yüzey belirtisi görülünce kalıp hemen değiştirilmeli mi?
Karar, ürün şartnamesi ve bulgunun ciddiyetiyle verilmelidir. İşletmenin kalite prosedürü uygulanır; kalıbın değiştirilmesi veya onarılması teknik incelemeyle belirlenir.
Teknik inceleme için hangi kayıtlar gönderilmeli?
Numune kimliği, alaşım ve parti, gerçek giriş/çıkış çapları, paso, hız, yağlayıcı, kalıp kimliği ve eş koşullu fotoğraflar gönderilmelidir. Varsa pürüzlülük ve yük kayıtları eklenir.
Tel çekmede yüzey kalitesini hangi üretim koşulları etkileyebilir?
Kalıp geometrisi ve çalışma yüzeyi, telin alaşımı ve önceki işlem geçmişi, yağlayıcının uygunluğu ve sürekliliği, paso düzeni, hız ve temas elemanları birlikte değerlendirilir. Görülen belirti hangi değişkenin öncelikle inceleneceğini belirlemeye yardımcı olur.
Yüzey değişimlerini erken kontrol etmek neden önemlidir?
Değişimin ilk görüldüğü aşamanın belirlenmesi, sonraki üretim kontrollerini hedefli hale getirir. Numune, proses ve ölçüm kayıtlarıyla yapılan erken değerlendirme, kalite standartlarının ve üretim sürekliliğinin korunmasına katkıda bulunur.